15年专注
专业生产、代客研磨加工,经营抛光研磨设备与多种研磨材料
热线电话
13925779078

15年专注
专业生产、代客研磨加工,经营抛光研磨设备与多种研磨材料
热线电话
13925779078

经常有厂子反映,机器到位以后,抛出来的件要么发暗、要么有波浪纹,要么边角抛不到,折腾半天也没见好转。其实全自动抛光机本身出故障的概率不高,多数问题出在工艺参数和耗材搭配上。抛光这件事,看着简单,就是轮子转、工件过,真调起来门道不少。
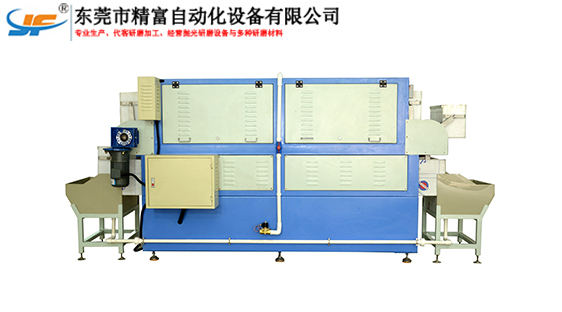
先说轮子。粗抛和精抛用的轮子不是一回事,粗抛阶段靠的是磨削力,把表面的刀纹、毛刺、氧化层打掉,一般用麻轮,或者麻布混合轮,粒度粗、硬度高,转速也可以拉高一点;精抛阶段要的是光泽度,得换布轮,棉布轮或者细布轮,轮子软,转速适当降下来,靠摩擦力把表面 “擦亮”。有些厂子图省事,一根轮子从粗到细用到底,结果粗抛不干净,精抛又抛不出亮,两头都不满意。轮子还有个磨损的问题,全自动机型大多带自动补偿,轮径变小了会自动往前顶,但补偿量是有限的,用久了还是得换新轮,一般建议按工时记录定期检查,别等抛出来的活明显变差才想起来换。
再一个关键参数是转速。转速不是越高越好,得看工件材质和轮子类型。不锈钢这类硬度高的材料,转速可以快一些,靠速度把表面磨亮;铝件、铜件这类偏软的材料,转速快了容易发热,轻则表面发乌,重则把工件表面烧伤,留下一块块黄褐色的痕迹,这种伤基本没法返工。工件小的、薄的,转速也得控制,不然振动大,抛出来的面不平。转速和进给速度要配合着调,转速高、进给慢,表面会更亮,但效率低;转速低、进给快,效率上去了,光泽度又跟不上。这个平衡点没有统一答案,只能在自己工件上慢慢试,试的时候每次只改一个参数,记录下效果,别一次动好几个,改乱了就不知道是谁起的作用。
蜡的问题也常见。自动喷蜡装置看着省事,但蜡量不是固定不变的,工件面积大的、数量多的,蜡要跟上;天气冷的时候蜡容易变硬,喷出来不均匀,也得适当调大流量。蜡加多了,轮子上积蜡,工件表面会有油感,后面电镀、阳极的工序会出问题;蜡加少了,干抛,表面发干发暗,还伤轮子。有的师傅嫌麻烦直接关了喷蜡,全干抛,轮子损耗快不说,表面质量也保证不了。
除了参数,夹具和定位也容易被忽略。全自动抛光机对工件的定位是有要求的,夹具没夹紧,工件在抛光头下面轻微抖动,抛出来的面就会有波浪纹;夹具设计不合理,遮挡了该抛的位置,就会留下抛不到的死角。所以换新产品的时候,别急着改参数,先看夹具合不合适,定位基准准不准,这一步没做好,后面参数怎么调都白搭。
日常保养这块,很多厂子只记得换轮子,忘了清理。抛光粉尘很细,吸附力强,时间长了会积在导轨、丝杆、电控箱里,导轨上积了蜡和灰的混合物,运动阻力变大,工件定位就跑偏;电控箱进灰多了,接触器、继电器容易出小毛病。建议每班结束简单吹扫一遍,每周做一次重点部位清理,导轨按时加润滑油,这些不起眼的小事,恰恰是设备能稳定用上十年的关键。
说到底,全自动抛光机是台 “听话” 的设备,你给它定什么参数,它就出什么效果,参数对了,它比人手稳;参数不对,它比人手还轴。买了机器的厂子,前期多花点时间在调试上,把轮子、转速、进给、蜡量这几个变量吃透,后面就是稳定的产出。机器是标准化的,但用机器的经验,还是得靠自己一点点攒。
