15年专注
专业生产、代客研磨加工,经营抛光研磨设备与多种研磨材料
热线电话
13925779078

15年专注
专业生产、代客研磨加工,经营抛光研磨设备与多种研磨材料
热线电话
13925779078

做五金加工、不锈钢制品、卫浴配件、铝型材或者小五金冲压件的人,对抛光这道工序应该都不陌生。工件从机加工出来,表面带着刀纹、毛刺、氧化皮,要上电镀、拉丝或者直接出货,都得先过抛光这一关。早些年这活基本靠人工,老师傅拿着布轮、麻轮,一台一台磨,磨出来的效果好坏,全看手上功夫和当天状态。现在很多厂子开始换成全自动抛光机,原因也简单:人越来越难招,活儿却越来越挑剔。
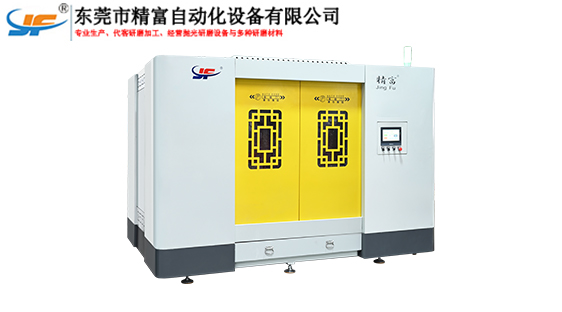
全自动抛光机和人工抛光比起来,差别主要在几件事上。头一个就是稳定。人工抛的时候,同样的工件,上午抛的和下午抛的,换个人抛的,表面光泽度多少有点出入;机器不一样,抛光头转速、进给速度、压料压力都是设定好的,一批工件过完,表面效果基本是一个样,后面要电镀还是做阳极,批次之间不会出现明显色差。再一个是效率。单机配上转盘或者输送线,工件放上去,抛光头按程序走一遍,一次能同时处理好几个面,小件甚至可以多工位一起上,产量比单人单机翻几倍是常见的事。还有一个是招工问题,抛光车间噪音大、粉尘多,年轻人愿意干的本来就少,老师傅退一个少一个,机器至少不挑人,培训几天就能上手。
从结构上看,全自动抛光机并不复杂,核心就是抛光头、工件夹持装置、进给系统和控制系统。抛光头一般装两组以上,粗抛用麻轮,精抛用布轮,轮子磨损了自动补偿,不用频繁停机换轮。工件通过气动夹具或者电磁吸盘固定在转盘上,转盘旋转把工件带到每个抛光头下面,依次完成粗抛、精抛,有的机型还带自动喷蜡装置,蜡量按工件大小自动调节,省人工也省耗材。控制系统现在基本都是 PLC 加触摸屏,常见工件的抛光程序提前存进去,换产品的时候调出对应程序就行,参数不用重新摸索。
要说全自动抛光机适合哪些工件,形状规整、批量大的产品是发挥得比较好的。像圆管、圆棒、方管这类回转体,或者平面板材,上机器很合适,抛出来的直线纹路均匀,速度也快。卫浴水龙头、门把手这类铸件,只要设计好夹具,也能做得不错。但如果是形状特别复杂、内腔深、边角多的小件,或者单批次只有几十个的活,机器不一定划算,夹具成本摊不下来,这种情况人工或者半自动反而更灵活。选型的时候,最好先拿自家几个有代表性的工件去试机,让厂家按实际工件配轮子、调参数,别光看参数表上的加工范围,那个只能做个参考。
不少厂子在用全自动抛光机的时候,容易忽略两件事。一是耗材和维保。抛光轮、抛光蜡这些属于日常消耗,轮子选得对不对,直接影响效率和表面质量,别为了省成本买太差的轮子,抛光效果差不说,还可能烧伤工件表面。二是粉尘处理。抛光产生的粉尘很细,飘在车间里既影响环境也伤设备,除尘系统不是选配而是标配,装了除尘和不装除尘,设备寿命和车间环境完全是两回事。另外,抛光液或者除尘装置如果带湿式除尘,还要注意废液处理,环保检查的时候这些都要能拿出台账。
这几年全自动抛光机本身也在往省人、好用的方向走。机械手上下料开始普及,抛光机配六轴机械手,工件抓取、摆放、换面全部自动完成,一个工人看两三台机器就够了。有的机型加了视觉检测,抛完自动判断表面有没有漏抛、划伤,不合格的自动回抛,减少了人工目检的负担。对中小厂来说,如果量稳定、产品线不太杂,上一台全自动抛光机,把之前最依赖人的一道工序标准化,回本周期一般也就一年多,算下来是比继续养抛光班组更省的选择。
当然,机器不是万能的,指望一台设备把什么工件都抛好不现实。买之前想清楚自己的产品结构、订单批量、表面要求,让厂家做针对性的方案,机器到位后再磨合一段时间,把轮子配比、转速、蜡量这些参数调顺,全自动抛光机才能真正顶上一个熟练班组。表面处理这行,拼到最后拼的就是稳定和一致,谁先把这道工序标准化了,谁在交货上就多一分主动权。
